Haberler
Ev / Haberler / Sektör haberleri / Pirinç Nasıl Sert Lehimlenir: Güçlü, Sızdırmaz Bağlantılar İçin Adım Adım Kılavuz
Lehimleme pirinci temel olarak lehimleme veya kaynak bakırından farklıdır. Daha yüksek çinko içeriği, farklı dolgu metalleri, daha kontrollü ısıtma ve bağlantı açıklıklarının net bir şekilde anlaşılmasını gerektirir. Doğru yaklaşım olmazsa gözeneklilik, zayıf eklemler ve hatta ana metaldeki çinkonun buharlaşması riskiyle karşı karşıya kalırsınız. Bu kılavuz, meşaleyi yakmadan önce vermeniz gereken pratik kararları anlatmaktadır.
Sert lehimleme, lehimleme sıcaklıklarının çok üzerinde, 840°F'nin (450°C) üzerinde gerçekleşir. Bakır ve çinko alaşımı olan pirinç, ısıya saf bakırdan farklı tepki verir. Temel prensip şudur: Düzeneği eşit şekilde ısıtın ve dolgu maddesi kılcal hareketle bağlantı noktasına akarken pirincin katı kalmasını sağlayan erime noktasına sahip bir dolgu metali seçin.
Pirinç-pirinç veya pirinç-bakır bağlantılarının çoğu için tercih edilen dolgu metalleri bakır-fosfor alaşımları (BCuP serisi) veya gümüş içeren alaşımlardır (BAg serisi). İşte döküm:
| Dolgu Alaşımı | Erime Aralığı (°F) | En İyisi | Akı Gerekli mi? |
|---|---|---|---|
| BCuP-5 (%15 Ag) | 1.190–1.475 | Pirinçten bakıra, sıkı boşluklar | Hayır (bakırda), Evet pirinçte |
| BAg-7 (%56 Ag) | 1.145–1.365 | Pirinçten pirince, ince kesitler | Evet |
| BAg-22 (%49 Ag) | 1.290–1.510 | Geniş aralıklı bağlantılar, iyi mukavemet | Evet |
| BCuP-2 (gümüş yok) | 1.310–1.510 | Bakırdan bakıra sınırlı pirinç kullanımı | Evet on brass |
Bakır-fosfor dolgu maddeleri bakır üzerinde iyi akar ancak pirinçteki çinkoya saldırarak taneler arası nüfuza ve kırılganlığa neden olabilir. Pirinç lehimlenirken, gümüş içeren alaşımlar genellikle daha güçlü, daha sünek bağlantılar sağlar. Isıtma sırasında oksit oluşumunu önlemek için daima pirinç yüzeylerde akı kullanın.
Erimiş dolgu maddesini derz içine çeken kuvvet olan kılcal etki, belirli bir boşluk aralığında en iyi şekilde çalışır. Pirinç düzenekler için önerilen radyal boşluk 0,0015 ila 0,005 inçtir (0,04 ila 0,13 mm). Çok sıkı olması akışı kısıtlar; çok geniş olması dolgunun bitmesine veya zayıf, yalnızca filetoda bir bağ oluşturmasına neden olur.
Düzensiz ısıtma distorsiyona, lokal çinko buharlaşmasına (çinkosuzlaşma) ve bağlantı arızasına neden olur. Pirinç ısıyı iyi iletir ancak bunu saf bakırdan daha yavaş yapar. Çinko bileşeni aynı zamanda baz alaşımın erime noktasını da düşürür, bu da dolgu maddesi akmadan önce tüpün kendisini aşırı ısıtabileceğiniz anlamına gelir.
Üretim veya yüksek hacimli işler için fırın veya indüksiyon lehimleme kurulumu, eşit ısıtma ve tutarlı sonuçlar sağlar. Saha onarımları veya prototipler için küçük ila orta uçlu bir oksi-asetilen hamlacı iyi çalışır.
Tecrübeli esnafın bile pirinçle başı dertte. Aşağıda en sık karşılaşılan hatalar ve bunların nasıl önlenebileceği anlatılmaktadır.
Pirinç, 905°C (1.660°F) civarında çinko kaybetmeye başlar. Buharlaşan çinko geride gözenekli, zayıflamış bir yapı bırakır ve solunması tehlikeli olan beyaz, dumanlı bir duman üretir. Havalandırılmış bir alanda çalışın ve sıcaklığı, dolgu metali sıvılaşmasının hemen üzerinde tutun, çok üstünde değil.
Oksit filmi, yağ veya kir dolgu akışını engeller. Derz bölgesini aşındırıcı bez veya paslanmaz çelik fırça ile mekanik olarak temizleyin, ardından aseton veya başka bir solvent ile yağdan arındırın. Temizlenmiş yüzeylere yalnızca temiz eldivenlerle dokunun.
C26000 (kartuş pirinci) ve C36000 (serbest işlenen pirinç) gibi farklı pirinç kaliteleri ısı altında farklı davranır. Otomat pirinci kurşun içerir; zayıf lehimlenir ve çatlayabilir. Her zaman alaşım bileşimini doğrulayın ve eşleşen bir dolgu maddesi seçin veya malzeme veri sayfasına bakın.
Pirinç ısıtıldığında çelikten daha fazla, bakırdan ise biraz daha fazla genleşir. Çoklu metal düzeneklerinde diferansiyel genleşme, dolgu katılaşmadan önce bağlantının yanlış hizalanmasına neden olabilir. Bazı tedarikçiler, bu genişlemeyi hesaba katan lehimli bakır boru düzenekleri tasarlayarak malzeme kombinasyonları arasında tutarlı bağlantı bütünlüğü sağlıyor.
Hacimsel olarak sert lehimlenmiş pirinç bileşenlere veya düzeneklere ihtiyaç duyduğunuzda, temel malzemenin kalitesi ve sert lehimleme işleminin tutarlılığı, teknik kadar önemlidir. Saygın bir üretici, oksidasyonu ortadan kaldırmak ve tekdüze bağlantı kalitesini korumak için kontrollü atmosfer fırınları veya indüksiyon lehimleme istasyonları kullanır. Bir dizi ürün sunan tedarikçileri arayın 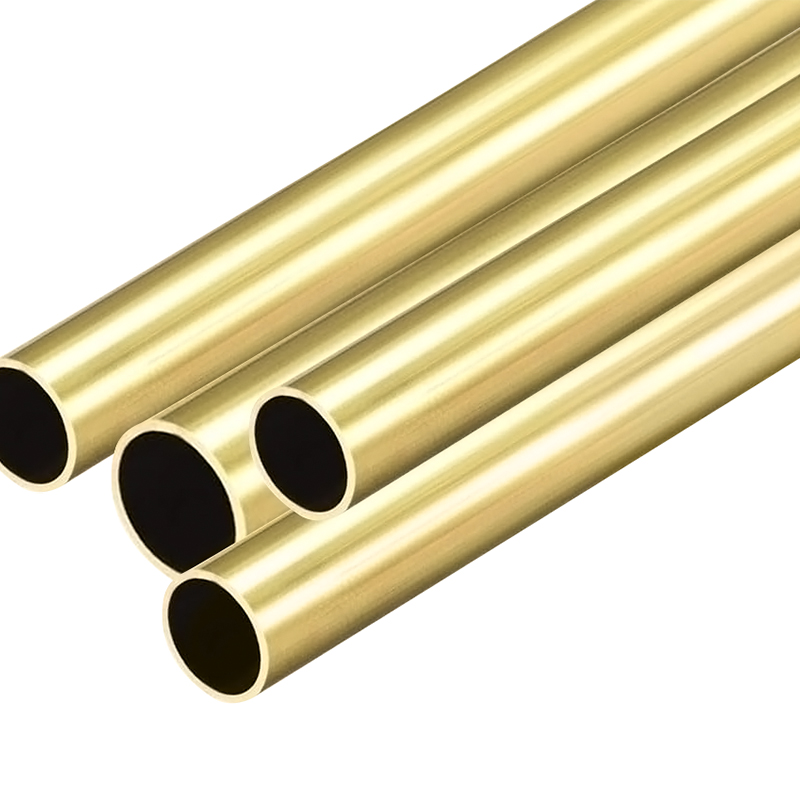 Boyutsal Doğruluğa ve Yüzey Temizliğine Sahip Pirinç Boru Dış çapı 1,8-80 mm ve duvar kalınlığı 0,3-12 mm olan H62, H63 ve H65 kalitelerinde mevcut olan bu pirinç boru, yüksek basınçlı sistemlerde güvenilir lehimleme için tutarlı boyutlar ve temizlik sağlar. Ürünü Görüntüle → H62 veya H65 gibi standart alaşımlardan üretilen ve tutarlı uç hazırlığıyla lehimlemeye hazır boru düzenekleri sağlayabilen ürünler. Pirinç boruları tedarik eden aynı fabrika, genellikle özel uygulamanız için doğru dolgu maddesini ve bağlantı yeri tasarımını önerecek proses bilgisine sahiptir.
Yüksek basınçlı sistemler veya kritik ısı transferi içeren uygulamalarda (yoğunlaştırıcılar veya buharlaştırıcılar gibi) borunun boyutsal doğruluğu ve yüzey temizliği sert lehim kalitesini doğrudan etkiler. Bu değişkenleri şirket içinde kontrol eden bir tesisten kaynak almak, saha arızası riskinizi azaltır.
Pirinçlerin başarılı bir şekilde sert lehimlenmesi, tartışılamaz üç adıma bağlıdır. İlk olarak, doğru gümüş içeren dolgu metalini seçin ve pirinç kalitesine uygun yüksek sıcaklıkta bir akı uygulayın. İkinci olarak, kılcal hareketin işini yapmasına olanak sağlamak için bağlantıyı uygun açıklık ve bindirme uzunluğu ile tasarlayın. Üçüncüsü, eşit şekilde ısıtın ve dolgu maddesi aktığında hemen durun. En iyi lehimler bağlantının içinde görünmez; dış taraftaki görünür dolgu maddesi genellikle çok fazla ısıya veya çok fazla dolguya işaret eder.
Eğer ihtiyacın varsa 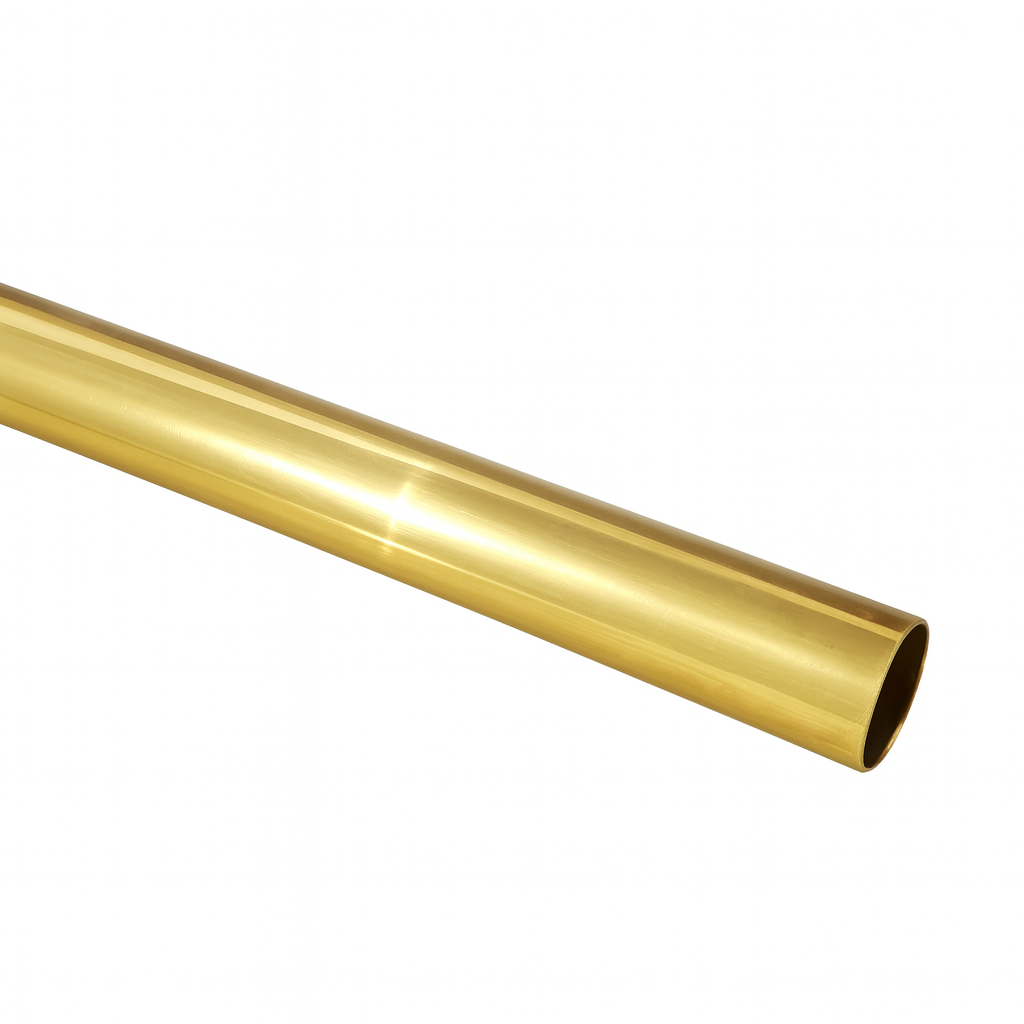 Tutarlı Lehimleme Kontrolü için H65 (C27000) Pirinç Boru H65 pirinç boru, sabit duvar kalınlığı ve alaşım bileşimi ile güç ve süneklik arasında bir denge sunarak, sıkı toleranslı montajlar için lehimleme parametrelerinin kontrol edilmesini kolaylaştırır. Ürünü Görüntüle → ve sıkı toleransları karşılayan montajlar için hem malzeme kalitesini hem de sert lehimleme parametrelerini kontrol eden bir üreticiyle çalışmayı düşünün. Pirinç borunun duvar kalınlığı ve alaşım bileşimi tutarlı olduğunda lehimleme işleminizin kontrolü çok daha kolay hale gelir. Bu tutarlılık, yedek kulübesinde iyi görünen bir bağlantı ile sahada yıllarca baskı altında kalan bir bağlantı arasındaki farktır.

Kalın duvarlı bakır tüp nedir? Dikişsiz kalın duvarlı bakır tüp olarak da bilinen kalın duvarlı bakır tüp, saf bakır veya bakır alaşımından yapılmış ve sıcak ekstrüzyon işlemi ile bir adımda olu...
Ayrıntıları Gör
Bakır kılcal tüpün genel bakış ve önemi Modern endüstriyel ekipman ve hassas kontrol sistemlerinde, minyatürleştirme ve yüksek hassasiyet temel teknoloji geliştirme eğilimi haline gelmiştir. Bu ...
Ayrıntıları Gör
Bakır tüp nedir? Malzeme bileşiminin ve temel özelliklerin analizi Bakır Tüpün Tanımı Bakır tüp, çeşitli boru hatlarında, mekanik yapılarda ve elektronik ekipmanlarda yaygın olarak kullanılan...
Ayrıntıları Gör
Bakır Kare Tüpleri Anlamak: Kompozisyon, Sınıflar ve Tipik Uygulamalar Bakır kare tüpler bakırın üstün iletkenliğini, korozyon direncini ve işlenebilirliğini kare bir profilin yapısal stab...
Ayrıntıları Gör
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Her hakkı saklıdır.

